Tolerans kavramı.
Hiçbir parçanın neden çizimdeki ölçüsüyle birebir üretilmediği ve sapmaların nasıl toplandığı.
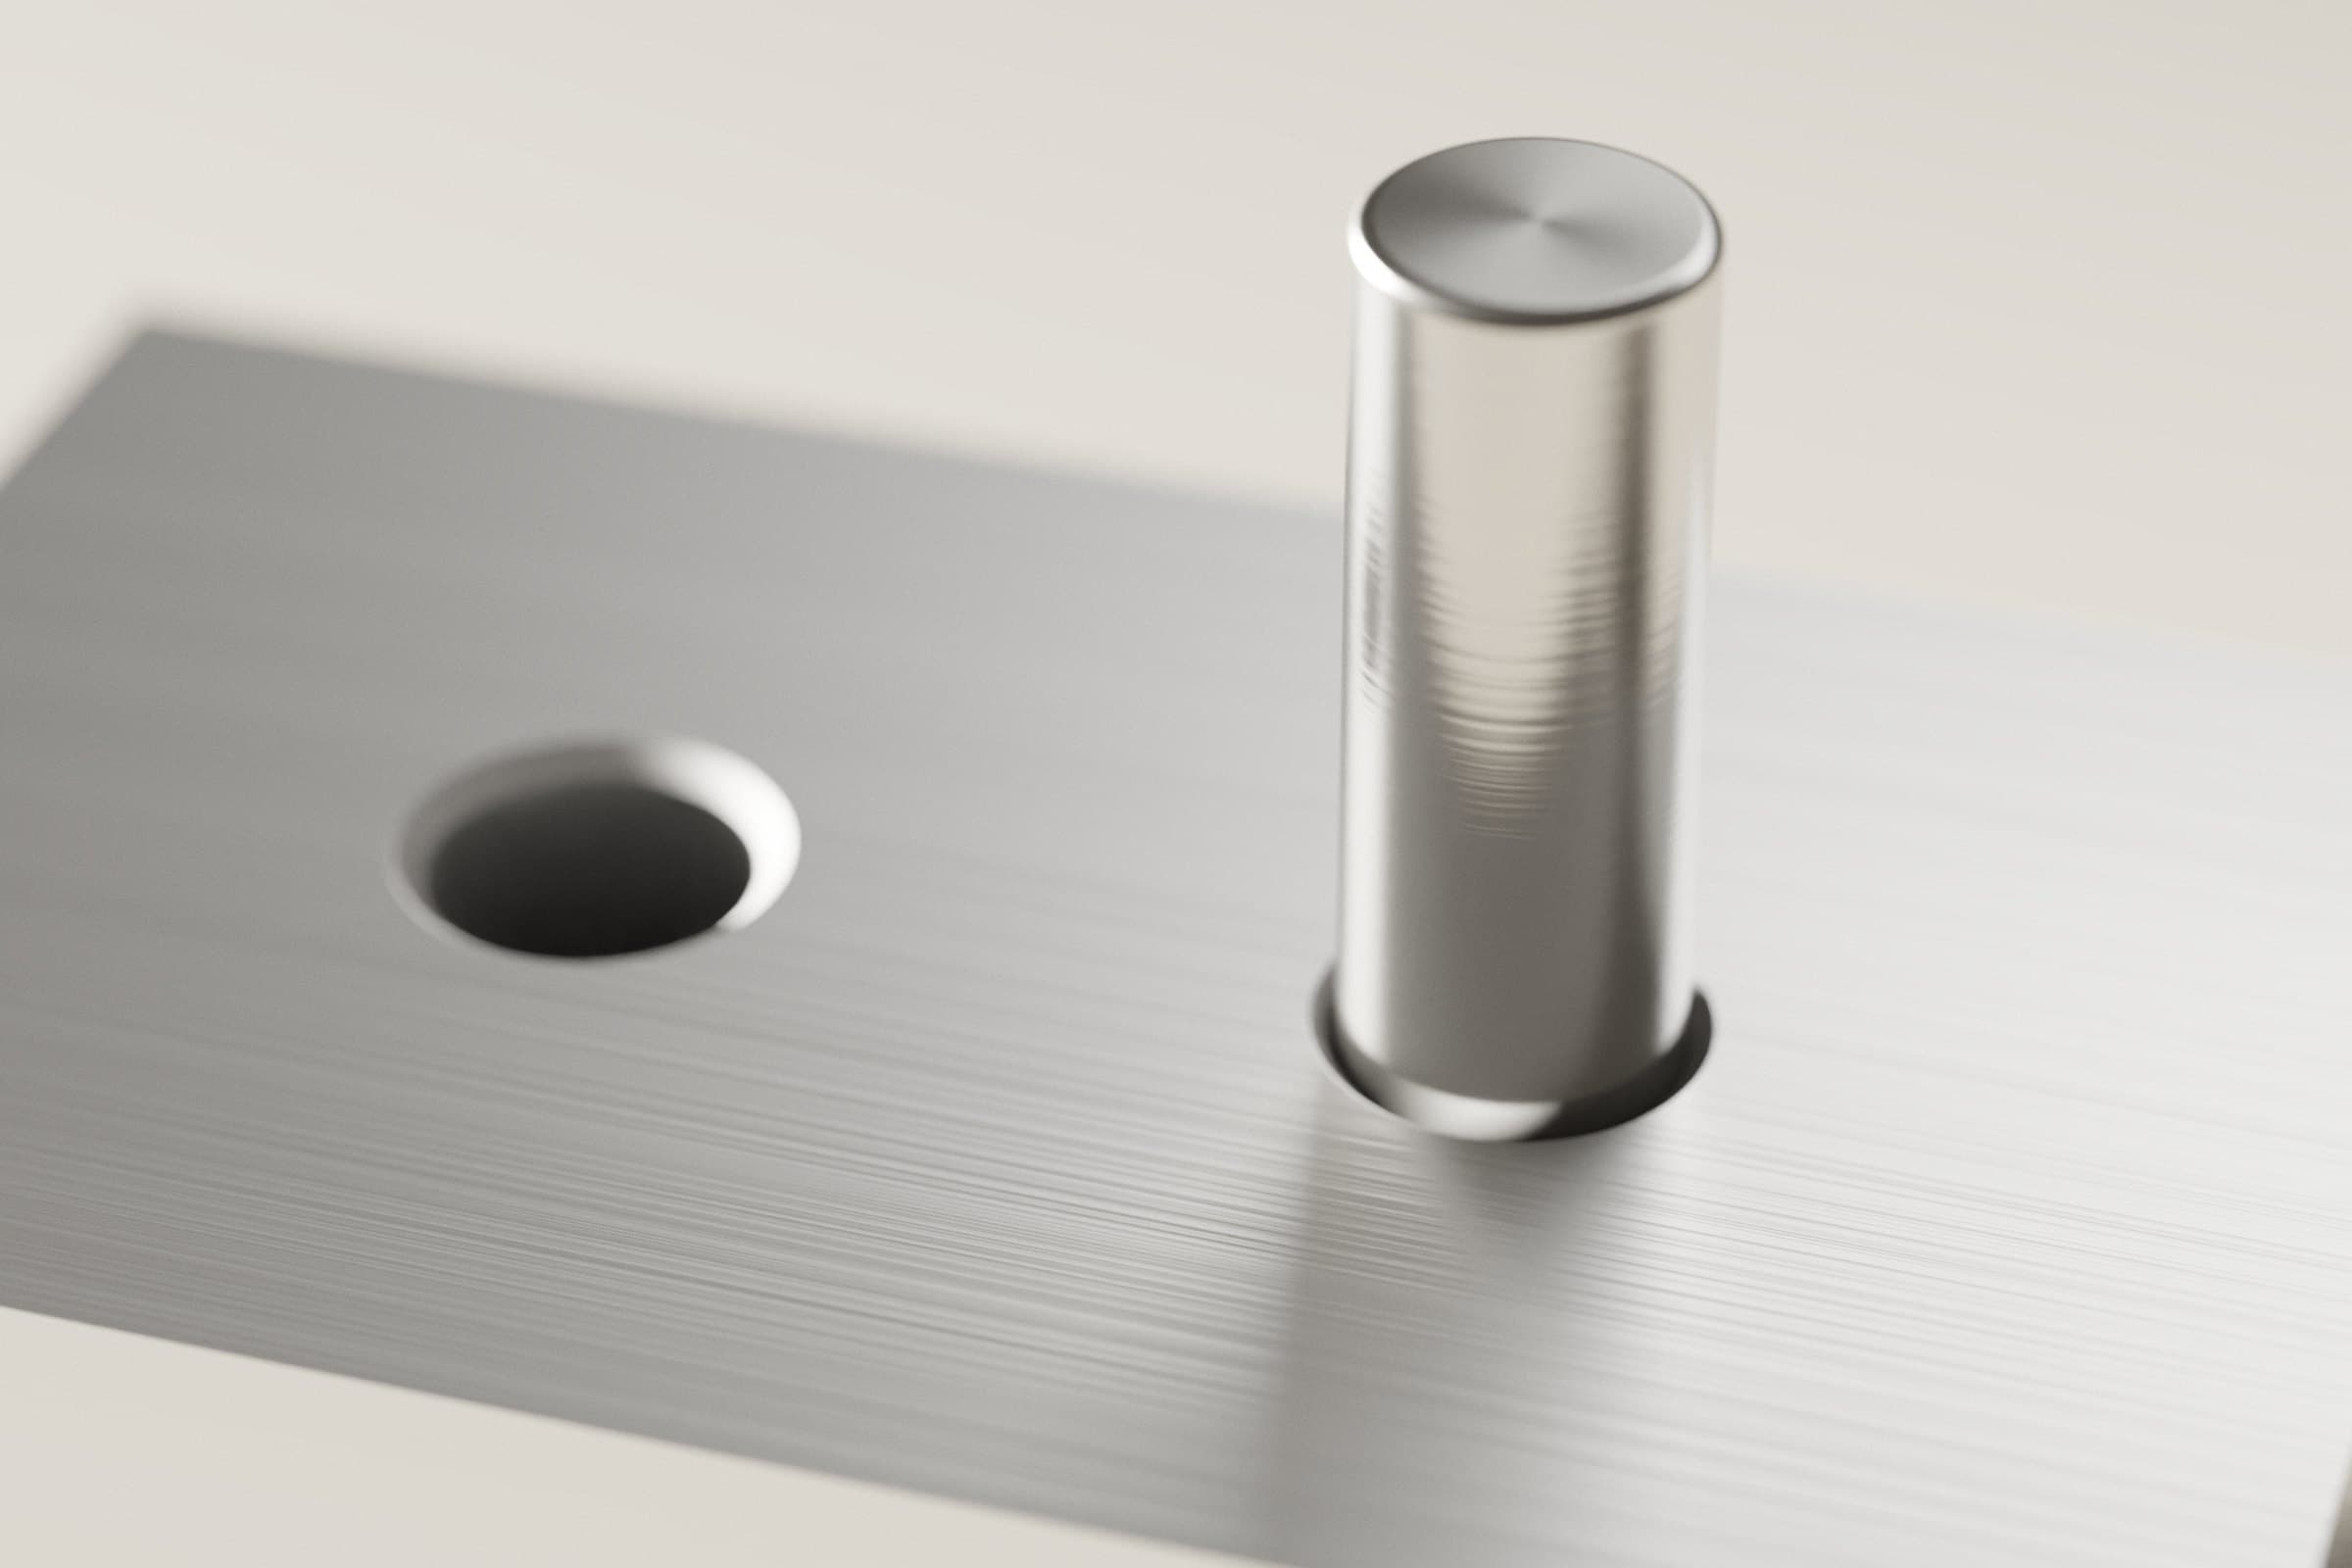
Hiçbir parça, çiziminde gösterilen ölçüyle birebir aynı üretilmez. Her üretim yönteminde ölçüler belirli bir aralıkta dağılır. Tolerans, bir ölçünün ne kadar sapabileceğini belirler.
Bir örnek
Bir pimin çapı 10 mm, toleransı ±0,1 mm olarak belirlenmiştir. Bu durumda 9,9 ile 10,1 mm arasındaki her pim uygundur. Pimin takılacağı deliğin de kendi toleransı vardır. Geçmeyi, yani pimin boşlukla mı oturacağını yoksa sıkışacağını mı, ancak iki değer birlikte belirler.
Bu tür eşleşmeler için standart tolerans sınıfları ISO 286’da tanımlanmıştır. H7 sınıfındaki 10 mm’lik bir deliğin çapı 10,000 ile 10,015 mm arasında olabilir.
Tolerans zincirleri
Birden fazla parça art arda dizildiğinde sapmaları toplanır. Her biri ±0,2 mm toleranslı beş parça, en olumsuz durumda toplamda planlanandan 1 mm daha uzun ya da daha kısa olabilir. İki gövde parçası arasındaki aralıkta bu milimetre gözle görülür.
Beş parçanın aynı anda tolerans sınırında olması nadirdir. Ölçüler rastgele ve birbirinden bağımsız dağılıyorsa istatistiksel toleranslama, karelerin toplamının karekökünü esas alır. Beş parça için bu yaklaşık ±0,45 mm eder.
Toplam çok büyükse daha kısa bir zincir ya da montajda ayarlanan bir parça, örneğin bir ayar pulu, çözüm olur.
Dar toleransların maliyeti
Dar toleranslar daha hassas makineler ve daha fazla kontrol gerektirir, fire oranını da artırır. Bu nedenle toleranslar yalnızca işlevin gerektirdiği kadar dar tutulur.
Görünen derzlerde mutlak genişlikten çok, genişliğin her yerde eşit olması önemlidir. Her yerde aynı genişlikteki 1 mm’lik bir aralık, 0,3 ile 0,8 mm arasında değişen bir aralıktan daha az dikkat çeker.